O rolamento da caixa de câmbio no turno da noite fica alguns graus mais quente do que no mês passado. Nada falhou e a linha continua em movimento, então a resposta fácil é adicionar graxa e olhar novamente no próximo trimestre. O monitoramento das condições dos rolamentos existe para eliminar essa suposição: ele transforma um rolamento em uma peça com vida útil restante mensurável. A versão resumida é que a disciplina se baseia mais em linhas de base e taxas de tendência do que em instrumentos, e três sinais, vibração, temperatura e condição do lubrificante, detectam a maioria das falhas em desenvolvimento semanas antes de causarem uma parada.
A economia é contundente. Uma troca de rolamento dentro de uma janela planejada custa uma peça e algumas horas de mão de obra. Aquele que emperra acrescenta um eixo riscado, uma carcaça danificada, lubrificante contaminado no circuito e uma parada não planejada. As análises de falhas de danos prematuros continuam classificando os problemas de lubrificação e a montagem incorreta antes da fadiga do próprio aço, e ambas as causas deixam vestígios nos dados muito antes do aparecimento de corrosão.
Os quatro estágios que você realmente está procurando
Os rolamentos se degradam em uma ordem reconhecível e é essa ordem que torna as leituras legíveis. Os danos iniciais são invisíveis em um valor de velocidade geral e óbvios em uma banda de alta frequência; no momento em que um tom de defeito domina o espectro, a janela para uma mudança planejada já está se fechando.
Tabela 1: A progressão clássica dos danos nos rolamentos e a resposta que cada fase justifica. | Palco | O que os dados mostram | Resposta prática |
| 1 | A energia ultrassônica e de alta frequência aumenta; espectro de velocidade ainda limpo | Revise a lubrificação e o alinhamento, mantenha a amostragem dentro do cronograma |
| 2 | Rolamento de frequências naturais tocam; espectro de envelope mostra tons de rolamento fracos | Fixe uma data de revisão, verifique o ajuste e o pré-carregamento |
| 3 | Tons de defeito na frequência de corrida externa ou interna com bandas laterais; ruído audível, algum calor | Planeje a substituição dentro de semanas, inspecione o alojamento na remoção |
| 4 | O nível de ruído aumenta, os tons se misturam, a temperatura sobe | Pare de forma controlada, o risco de convulsão é real |
Seguem-se duas consequências. Uma única leitura prova muito pouco, porque a informação útil reside na diferença entre as leituras feitas na mesma máquina e com a mesma carga. E o instrumento precisa ver o estágio de seu interesse, o que torna um medidor de velocidade geral um dispositivo de alerta tardio para rolamentos.
Análise de vibração: o primeiro sinal utilizável
A vibração continua sendo a técnica mais utilizada porque reage diretamente às mudanças mecânicas e precisa de um acelerômetro na carcaça próximo à zona de carga. A qualidade da montagem é mais importante do que o preço do sensor. Um acelerômetro montado em pino mantém dados utilizáveis bem acima de 10 kHz, uma montagem magnética perde o topo dessa faixa exatamente onde a energia inicial do rolamento está localizada e uma sonda portátil é adequada para triagem de rota, mas não para trabalho de envelope.
Tons de defeito que vale a pena conhecer
- Pista externa, BPFO: amplitude constante, porque o anel externo permanece imóvel em relação à zona de carga, o que o torna o defeito mais fácil de identificar.
- Pista interna, BPFI: a amplitude aumenta e diminui com a rotação do eixo, portanto, espere bandas laterais espaçadas em 1x ao redor do tom.
- Elemento rolante, BSF: mais fraco e modulado pela gaiola, fácil de confundir com um harmônico de outra coisa.
- Gaiola, FTF: baixa energia, mas um tom crescente da gaiola junto com o calor aponta para falta de lubrificação ou desgaste da gaiola.
Análise de envelope e a inclinação que importa
O processamento de envelope ou demodulação extrai uma repetição de baixa frequência de uma portadora de alta frequência e é a maneira padrão de ver os danos nos estágios um e dois. O valor está na repetição: um tom confirmado deve ser medido novamente com frequência suficiente para traçar pelo menos três pontos antes da falha prevista, porque a inclinação define a data da ordem de serviço, não a amplitude. Leituras semanais, uma vez confirmada uma falha, mensalmente em uma máquina crítica e saudável, são um padrão viável. Registros de falhas de equipamentos similares, como esta revisão de falhas comuns e soluções para rolamentos de esferas de duas carreiras , ajudam você a avaliar quais tons são esperados e quais são novos.
Verificações de temperatura e lubrificante
A temperatura é barata, fácil de automatizar e tardia. Ele aumenta quando o atrito já aumentou, então confirma um problema em vez de predizê-lo, mas onde o acesso à vibração é difícil, um sensor permanente ainda ganha seu lugar. Baseie-o em carga e ambiente comparáveis, sinalize um aumento de cerca de 10 °C acima da linha de base para investigação e trate 20 °C como uma condição de parada e inspeção. Uma câmera térmica na rota faz o mesmo trabalho e é útil para comparar rolamentos irmãos em um eixo.
A condição do lubrificante é a outra metade da imagem. A graxa que oxidou, endureceu ou absorveu água cria o atrito que aparece mais tarde na forma de calor. A amostragem não é contínua, portanto a disciplina fica registrada: tipo de graxa, quantidade, intervalo, cor e qualquer sinal de água ou metal no lábio de vedação. O excesso de lubrificação merece seu próprio aviso, pois aumenta a temperatura de funcionamento e pode passar por uma vedação sem ter para onde ir em uma peça blindada.
Tabela 2: Comparação dos métodos de monitoramento comuns em termos de velocidade de detecção e limites práticos. | Método | Melhor em detectar | Prazo de entrega típico | Limitação principal |
| Velocidade geral de vibração | Desequilíbrio, desalinhamento, frouxidão, danos avançados nos rolamentos | Semanas a meses | Atrasado para defeitos precoces em rolamentos, sensível a falhas não relacionadas |
| Envelope ou alta frequência | Defeitos precoces nas pistas e nos elementos rolantes | Semanas a meses | Precisa de geometria conhecida e uma montagem firme |
| Temperatura | Quebra de lubrificação, sobrecarga, problemas de refrigeração | Dias a semanas | Confirma o dano em vez de prevê-lo |
| Inspeção de lubrificante | Contaminação, água, graxa errada, resíduos de desgaste | Semanas | Depende da disciplina de amostragem, não contínua |
Linhas de base e limites de alarme que se sustentam
Limites de vibração genéricos, como os limites de zona na ISO 20816, são adequados para verificações de aceitação e para detectar uma máquina com problemas amplos. Eles são grosseiros para rolamentos. Uma regra baseada em tendências funciona melhor: alertar aproximadamente 3 dB acima da linha de base estabelecida, planejar o trabalho em 6 dB e parar em 10 dB ou qualquer passo repentino. Em termos lineares, 3 dB é cerca de 1,4 vezes a amplitude e 6 dB é o dobro.
Três condições mantêm esses números honestos: o mesmo ponto de medição sempre, o mesmo estado da máquina em termos de velocidade, carga e aquecimento, e um histórico que sobrevive às mudanças de pessoal. Uma linha de base obtida em um rumo de origem desconhecida vale muito pouco, razão pela qual os registros de aquisição pertencem ao mesmo arquivo que os espectros.
Por que a qualidade dos rolamentos altera os dados
O monitoramento separa um sinal de falha de um ruído de fundo, de modo que um rolamento mais silencioso e em boas condições revele suas falhas mais cedo. Uma peça de baixo ruído e alta precisão proporciona um espectro limpo com tons previsíveis; um lote com folga inconsistente ou pistas irregulares movimenta o piso e torna as tendências ambíguas. O ruído e a precisão são, portanto, critérios de aquisição com efeito direto na monitorização e não palavras de marketing.
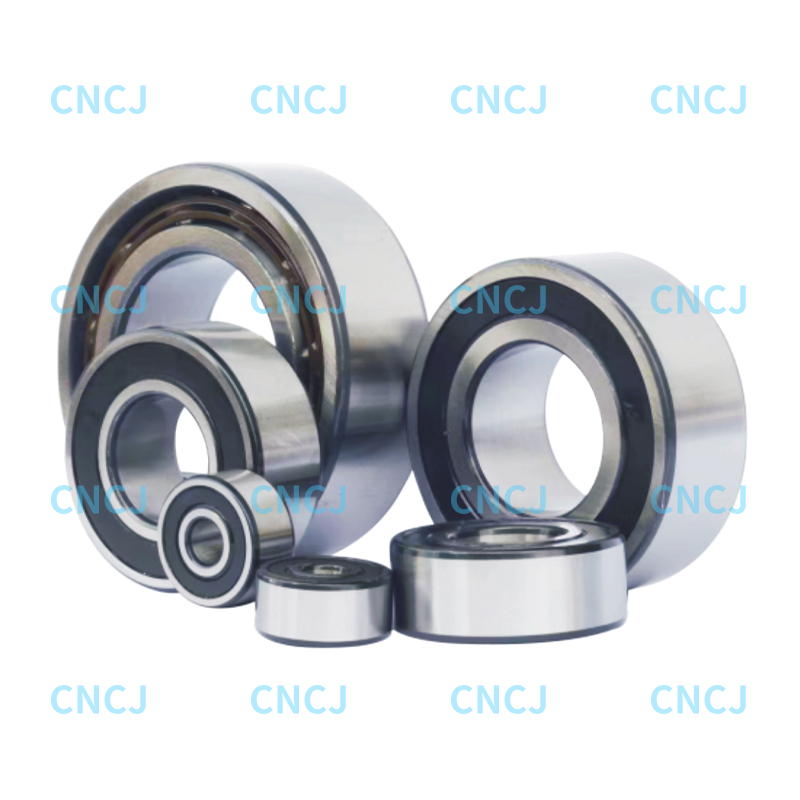
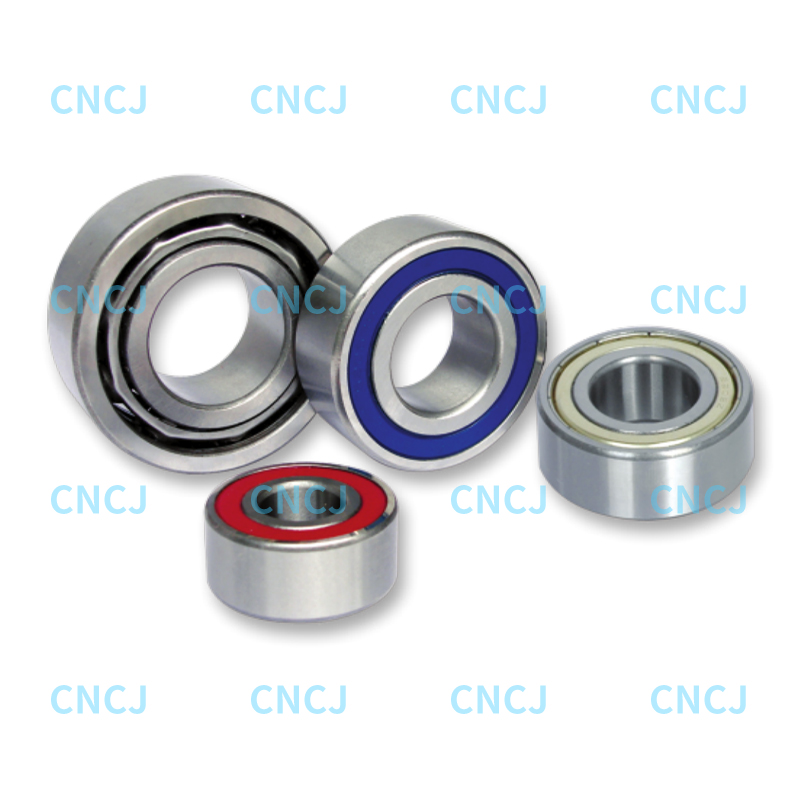
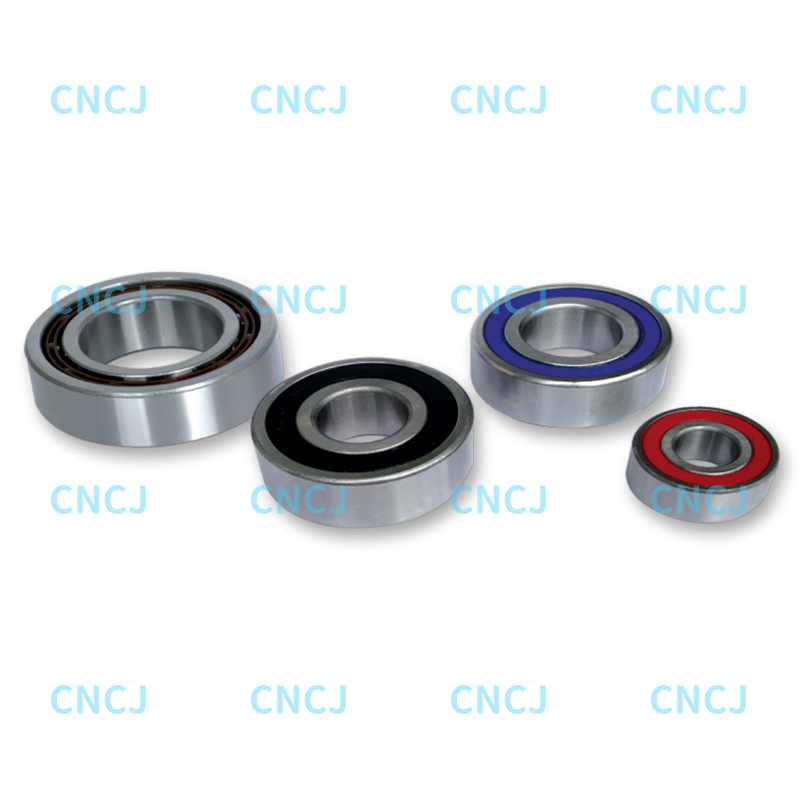
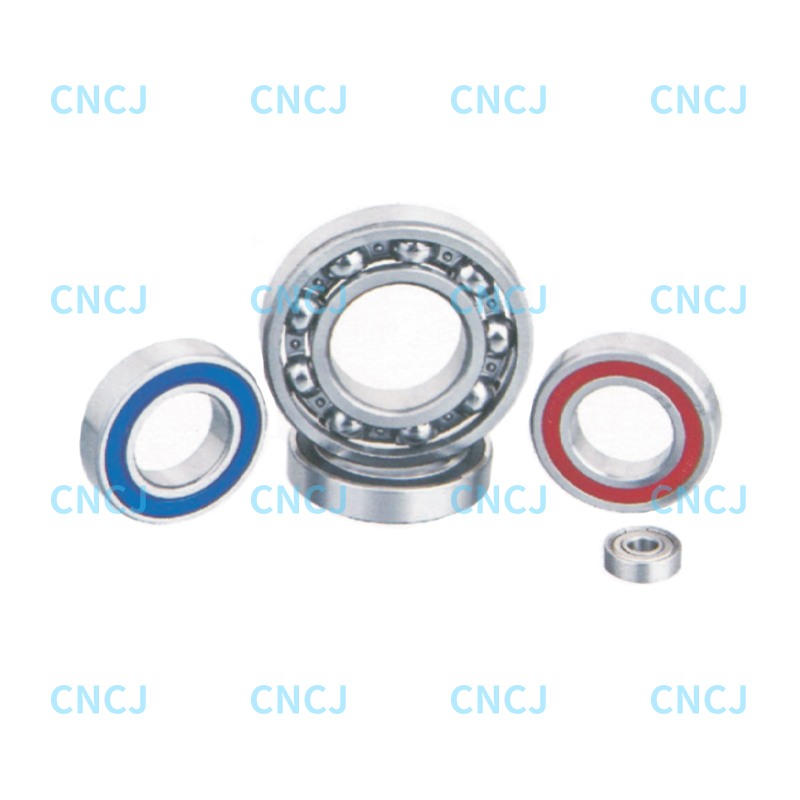
fabrica as duas famílias que dominam esta conversa, rolamentos de esferas de contato angular de duas carreiras de alta precisão, baixo ruído e rolamentos rígidos de esferas de pequeno a médio porte, em uma fábrica em Cixi, Zhejiang, uma área conhecida como a cidade de rolamentos da China. A produção cotada é de 6 milhões de rolamentos de contato angular de duas carreiras e 35 milhões de rolamentos profundos por ano, apoiados pela gestão de qualidade ISO 9001 e uma equipe técnica de 35 pessoas.
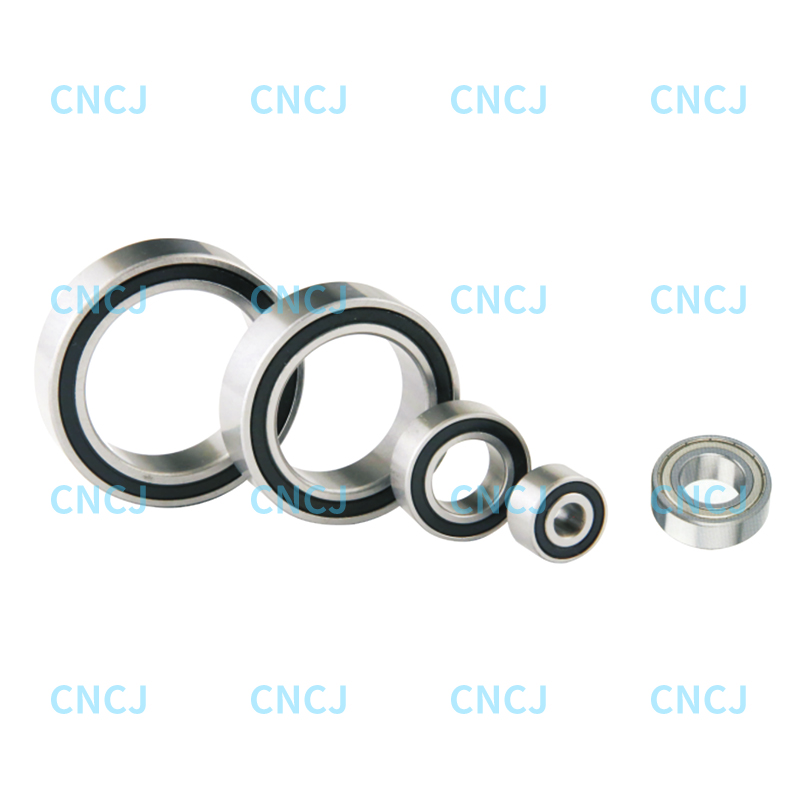 Rolamentos de contato angular de duas fileiras das séries 32 e 33 Revise esses rolamentos de contato angular de duas carreiras para obter alta rigidez, um ângulo de contato típico de 30 graus e capacidade de carga radial e axial combinada em máquinas monitoradas. Ver Produto →
Para uma máquina monitorada, os detalhes da especificação que alteram as frequências de defeito e o nível de ruído são os mais importantes: ângulo de contato e pré-carga nas peças de fileira dupla, folga e preenchimento de graxa nas peças com canais profundos. A pré-carga definida muito alta eleva o piso de alta frequência e adiciona calor desde a primeira execução, enquanto a folga muito baixa aparece como 1x e tons de gaiola em baixa velocidade.
Rolamentos rígidos de esferas para motores e máquinas Procure rolamentos rígidos de esferas nas séries 42 e 43, além de tamanhos pequenos de precisão, adequados para motores, máquinas automotivas, agrícolas e máquinas-ferramentas. Ver Produto → Onde aparecem cargas radiais e axiais combinadas e a deflexão do eixo precisa permanecer pequena, combinar a série e a pré-carga com a operação antes da instalação evita muitas interpretações posteriores. As variantes vedadas e blindadas das séries 52 e 53 são uma resposta comum para bombas e redutores onde uma linha de graxa não é prática.
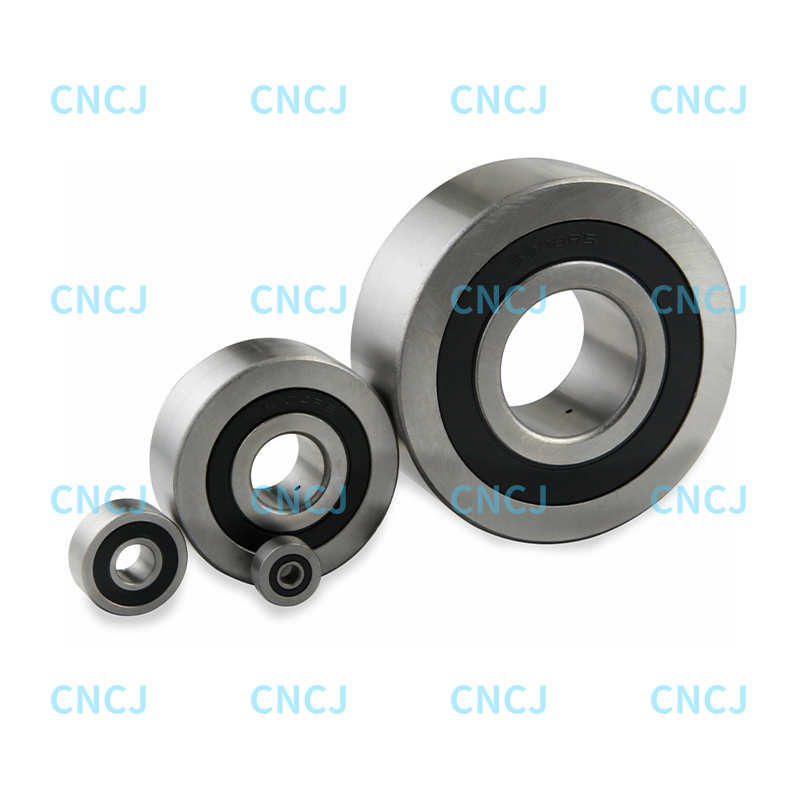
Rolamentos de contato angular de duas fileiras das séries 52 e 53 Esses rolamentos das séries 52 e 53 combinam capacidade de carga radial e axial com opções de vedação RS para bombas, redutores e máquinas de alta velocidade. Ver Produto → Os sistemas de orientação e os eixos do robô acrescentam um caso diferente. Lá, os corpos rolantes se deslocam em vez de girar no lugar, de modo que a questão do monitoramento muda para a planicidade dos trilhos, o contato dos rolos e a contaminação, e é por isso que o projeto do rolos de esteira com ranhuras em arco gótico importa tanto quanto o rolamento dentro deles.
Uma lista de verificação inicial prática
- Escolha as máquinas onde uma falha de rolamento realmente interrompe a produção, e não a fábrica inteira.
- Registre uma linha de base em cada um, em um ponto fixo, na mesma carga e velocidade, após a estabilização térmica.
- Armazene a designação do rolamento com os dados para que as frequências de defeitos e as peças sobressalentes permaneçam conhecidas.
- Defina níveis de alerta e alarme a partir dessa linha de base, em vez de tabelas genéricas.
- Fixe o intervalo de amostragem da criticidade e mantenha-o, pois uma rota irregular produz declives inutilizáveis.
- Revise as tendências com as pessoas que fazem a manutenção da máquina, já que uma troca de graxa e uma etapa de vibração geralmente são o mesmo evento.
Nada disso precisa de um grande orçamento no início. Um acelerômetro com capacidade de envelope, uma câmera térmica já utilizada na rota e um registro escrito dos intervalos de lubrificação encontrarão a maioria das falhas importantes em uma planta de médio porte. Os instrumentos podem crescer com o programa; a disciplina de uma linha de base limpa não pode ser adicionada retrospectivamente.